我干了 10 多年机器人集成,弧焊站调过多个,其中多台是激光跟踪铝合金焊。点焊、打磨也干过。客户坐下来第一句话经常是:弧焊机器人买进口还是国产?
这个问题我从来不直接回答。我只回一句:你先把三条底线画清楚,再比价格。否则 10 万差价可能让你多花 20 万。
今年工博会之后,弧焊机器人问的人特别多。有人问的是品牌,有人问的是价格,很少有人先问自己的焊缝适合什么。这就是最容易踩坑的地方。
底线一:重复定位精度和轨迹稳定性,不是看纸面参数
很多销售会给你一张纸:重复定位精度 ±0.05mm,国产也能做到 ±0.05mm,和 ABB、发那科一样。但纸面参数是实验室测的,车间里是两回事。
弧焊不是点焊,点焊只要一个点对准就行。弧焊是一条焊缝连续走,起弧、收弧、拐角、多层焊,整个轨迹不能有抖动。国产机器人在低速直线段表现不错,一进入复杂转角或高速连续焊,轨迹抖动就会放大。你肉眼看不出来,焊缝成形会告诉你。
我调过一个钢构焊接项目,国产 6 轴机器人,负载 10kg,臂展 1.4 米。直线焊缝没问题,到了 T 型接头拐角,焊缝高度突然高出 2mm。查了半天不是焊接参数问题,是机器人轨迹在拐角处减速不平滑,导致焊枪姿态变了。后来换了一台 ABB IRB 1520ID,同样程序,拐角稳了。
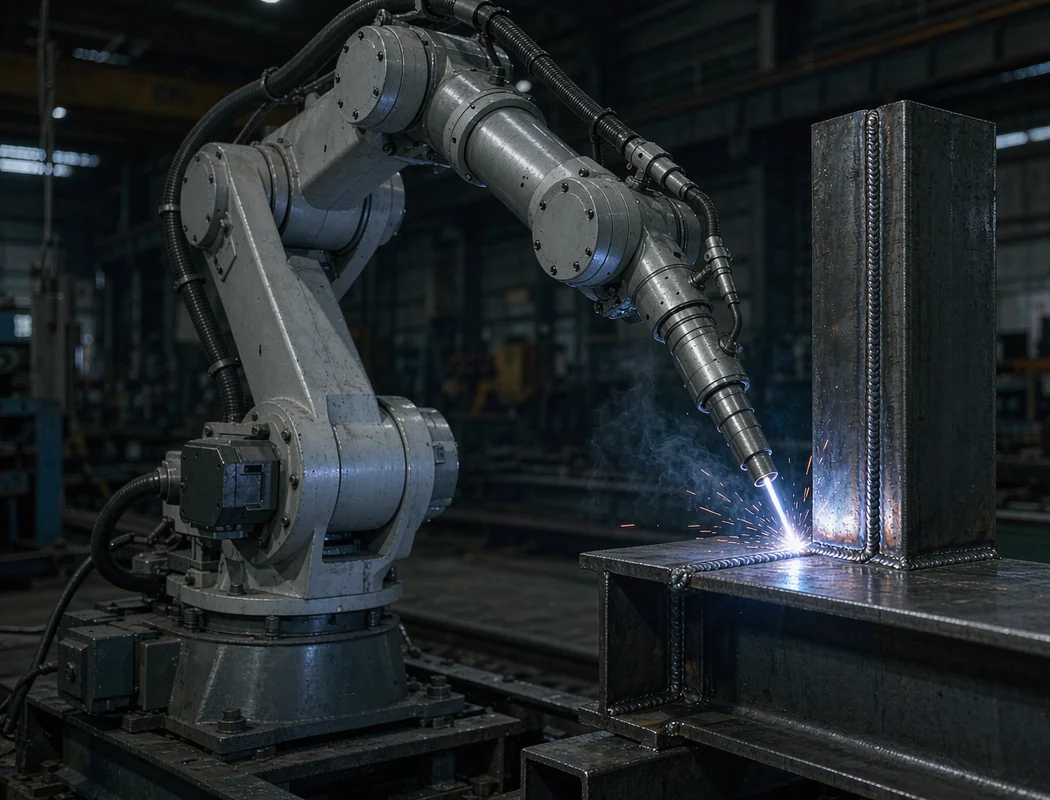
这不是说国产不能做。而是说:如果你的焊缝以长直线为主、节拍不快,国产完全够用。如果你的工件是复杂空间焊缝、拐角多、对成形要求高,进口机的轨迹规划和伺服响应还是更稳。
我常跟客户说一句话:看纸面参数选机器人,等于看马力表买车。变速箱、底盘、调教,这些才是开起来的感觉。
| 场景 | 国产机够用 | 建议进口 |
|---|---|---|
| 长直焊缝 / 结构钢 | ✅ | 不必 |
| 复杂转角 / 多层焊 | 勉强 | ✅ |
| 铝合金薄板 / 激光跟踪 | 慎用 | ✅ |
| 节拍 >1m/min 连续焊 | 看机型 | ✅ |
我装过的多台激光跟踪铝合金焊,全部用的是进口机。不是迷信,是铝合金导热快、热变形大,轨迹有一点抖动,焊缝背面就咬边。这活容错率太低。
底线二:焊接工艺包和售后响应,比裸机价更值钱
裸机价差确实大。行业参考值:进口 6 轴弧焊机器人裸机常见在 15 万到 25 万区间,国产同类配置常见在 8 万到 15 万区间。差价 7 万到 10 万,甚至更多。
但你买的是机器人吗?你买的是能稳定焊出合格件的整条能力。这包括:焊接工艺包好不好用、焊机通讯兼不兼容、起弧/收弧/摆焊参数调起来顺不顺、出了问题有没有人 24 小时内到现场。
进口品牌的优势是焊接工艺包成熟。ABB 的 ArcWare、发那科的 Arc Tool 都打磨了很多年,起弧回抽、渐熄、摆焊、缝跟踪这些功能开箱就能用。国产这几年也在追,但工艺包的默认参数往往需要你现场调很久。
还有一个容易被忽略的点:焊机和机器人的通讯集成。进口机器人对林肯、麦格米特、福尼斯这些主流焊机的通讯协议支持更全,DeviceNet、EtherNet/IP、EtherCAT 这些接口配置起来比较顺。国产机器人也能接,但有时候需要额外写适配脚本,调试周期长。我见过一个项目,国产机配某品牌焊机,起弧信号延迟 200ms,焊缝开头老是缺肉。调了 3 天才发现是通讯周期问题。
售后更关键。我见过一个客户,国产机器人第 3 个月驱动器报警,当地没有工程师,从总部派人过来花了 4 天。4 天停线,损失比当初省下的 8 万差价大多了。后来我给他算了一笔账:裸机便宜 8 万,但备件没有现货、工程师到场慢、工艺包要重新标定,真实总成本可能反超。
所以第二个底线是:别只看裸机价,把「焊接工艺包成熟度 + 当地售后响应 + 备件现货率」一起算进去。
底线三:总账要算 5 年,别只算第一年
很多老板选型时只算一次性投入:进口 22 万,国产 13 万,省 9 万。这个算法是错的。
真实总账包括:裸机 + 焊机 + 工装夹具 + 编程调试 + 售后维护 + 停机损失 + 5 年内备件。
我 2023 年做过一个对比项目。两条相似的汽车支架焊接线:
- A 线用进口机,裸机 21 万,调试 4 万,首年维护 1.5 万,5 年内几乎没停机。
- B 线用国产机,裸机 12 万,调试 6 万(工艺包调了很久),首年维护 2 万,第三年驱动器坏了停 4 天,损失 3 万。
5 年总账:A 线约 28 万,B 线约 26 万。差价从 9 万缩到 2 万。如果 B 线停线再多半个月,B 线反而更贵。
所以第三条底线:算 5 年总账,不算裸机价。
下面这张表是我给一个客户做的 5 年总账对比,数字已经脱敏处理,只保留量级:
| 项目 | A 线进口 | B 线国产 | 备注 |
|---|---|---|---|
| 裸机 | 21 万 | 12 万 | 行业参考值 |
| 焊机+工装 | 8 万 | 8 万 | 基本相同 |
| 编程调试 | 4 万 | 6 万 | 国产工艺包调得更久 |
| 5 年维护 | 5 万 | 7 万 | 含一次 3 天停机损失 |
| 5 年总账 | 38 万 | 33 万 | 差价从 9 万缩到 5 万 |
如果 B 线那次停机换成进口机的备件现货,3 天内修好,总账差距会再缩小。这就是我总账思维的意思:别被裸机价带着跑。
我的选型建议
不是进口一定好,也不是国产一定不行。看场景:
- 工件简单、长直焊缝多、节拍要求不高、本地有国产售后点:国产更划算。
- 焊缝复杂、拐角多、铝合金/不锈钢薄板、对成形和一致性要求高:优先考虑进口。
- 如果是产能爬坡期、订单不稳定、预算紧:可以先用国产验证工艺,成熟后再上进口复制。
这和我之前在 Day 1 客户最爱问的 3 个问题 里说的一样:能不能全自动、多少钱、多久回本,根子都在工艺上。也和 Day 2 打磨机器人回本账 的道理相通——机器人不是买回来就省钱,是工艺稳定后才能省钱。弧焊更是如此,一个参数不对,整批焊缝全返工。
今年工博会上,汇川的人形机器人已经在演示给弧焊机器人上下料、协同焊接,多可也在推船舶免示教焊接。展会上的东西离你的车间还有距离,但趋势很清楚:以后拼的不是裸机,是工艺包和系统集成能力。选型时把这三条底线画清楚,比追牌子实在。
觉得有用,关注我,下期讲激光焊设备的选型坑。 站点右上角和页脚都有订阅入口,RSS 一订阅,更新自动推给你,不用天天刷。
留言聊聊:你现场的弧焊机器人是进口还是国产?选型时最后悔没多考虑哪一条?
信息来源
- 2026 工博会现场报道(上海证券报·中国证券网,2026-10-13):汇川技术首次展示人形机器人联动视觉系统与弧焊机器人协同完成上下料与弧焊作业——支撑「人机协同弧焊已在展会落地」的判断
- 2026 工博会现场报道(上海证券报·中国证券网,2026-10-16):多可机器人展出全位置氩弧自动焊接系统、船舶免示教焊接系统——支撑「免示教焊接是趋势」的判断
- 进口/国产机器人裸机价格区间为行业参考值,基于作者一线供应商询价与项目采购记录整理,非实时报价
- ABB、FANUC 机器人型号与工艺包名称为各品牌公开资料
- T 型接头拐角、起弧延迟、售后停机等案例为作者 10 多年调试经历,已脱敏处理