干了 10 多年机器人集成,最难接的一通电话不是新客户砍价,是老客户说:那条打磨线又不行了,你来看看。
去年这条打磨线,客户预算 80 万,方案是别家集成商出的,我参加了前期技术评审。设备验收那天场面挺好看,良率 97%,客户老板拍了照发朋友圈。三个月后电话来了——线停着,一个班的活干不完,回头找我改。
我蹲了两个班次。问题不在机器人本体,三个地方,全是选型阶段能问清楚、但当时没人问的。
一条 80 万的打磨线,钱到底花在哪
先看配置单。数字是脱敏后的量级,按市场公开报价区间整理的:
| 项目 | 投入量级(行业参考值) | 备注 |
|---|---|---|
| 六轴机器人本体 | 20-30 万 | 负载 20kg 级,臂展 1.7 米 |
| 力控浮动主轴 | 8-15 万 | 主动力控与被动浮动差一倍价 |
| 3D 视觉 | 10-20 万 | 铸件毛坯找正用 |
| 除尘与打磨房 | 8-15 万 | 粉尘不过关,环保先卡你 |
| 双工位转台与夹具 | 5-10 万 | 最容易被砍的一项 |
| 集成调试与培训 | 8-15 万 | 按周计价,压缩最狠 |
你把这单子摊开看就明白了:80 万里真正决定「磨得好不好」的,是力控、夹具、磨料这三块。偏偏这三块最难报价、最难比较——本体有样本册,视觉有检测报告,夹具说不出故事,集成调试看不见实物。预算一紧,先砍的就是它们。
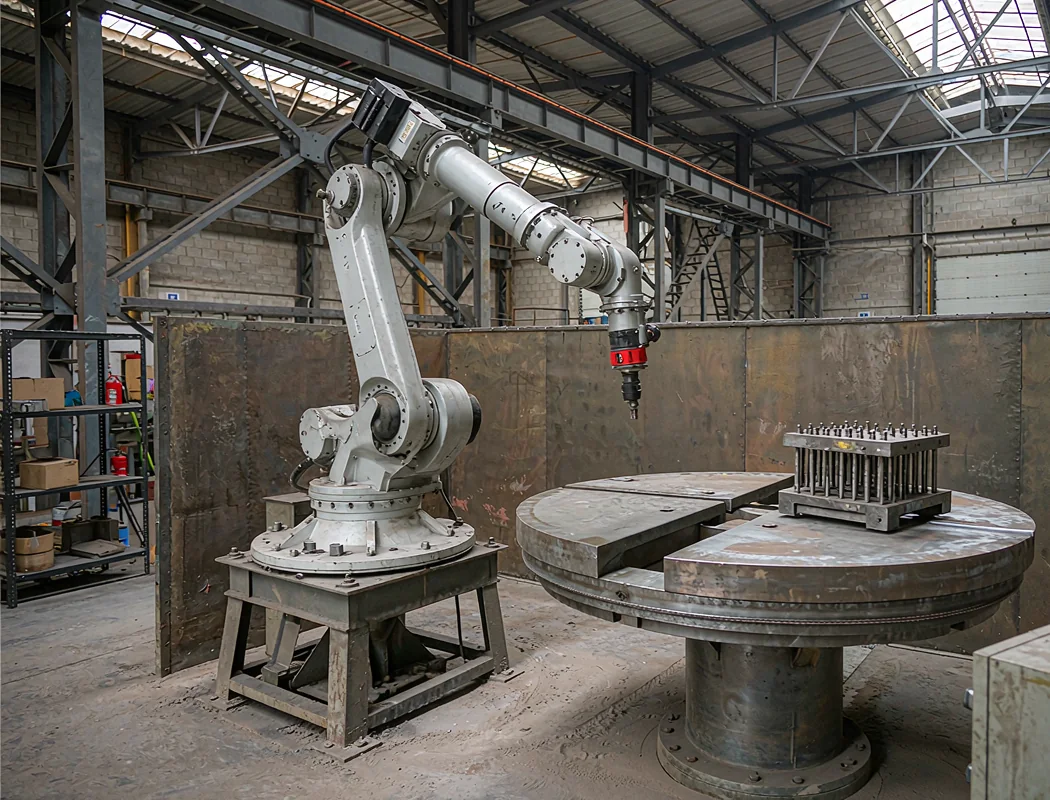
这条线的毛病具体是什么?三条:
一是表面时好时坏,同一批铸件,前二十件光洁,后面的开始出深坑,局部还有没磨到的毛刺。二是换型一次要两个多小时,操作工说换完第一件基本靠蒙。三是节拍对不上,验收时按单件算的十二秒,实际连换砂带、清粉尘、上下料一起算,一个班干不到计划的七成。
客户的原话是:机器人在动,就是不出活。
三个坑,选型阶段全都能避
第一个坑,工艺验证只试了好件。
集成商试磨拿的是客户挑出来的标准件,余量均匀、没有错箱、没有披缝,刚性轨迹磨都没问题,良率当然高。可量产来的是整车间的毛坯,余量差两三毫米是常态,还有变形件。余量大的地方过切,小的地方磨不到,这就是「前二十件好、后面出坑」的由来。
打磨跟搬运、上下料不是一码事:搬运只管到点、抓取、放下,打磨是工具和工件持续接触,接触力、磨料状态、工件一致性得同时稳住。只验证机器人能不能走到位,没验证它能不能长期磨出合格表面,验收过了也白搭。
第一个坑的解法很土:试磨必须拿本厂最差的那批毛坯去,余量最大的、变形最狠的、带披缝的,各挑几件。别让供应商挑件,你自己挑。
第二个坑,夹具被当成了配件。
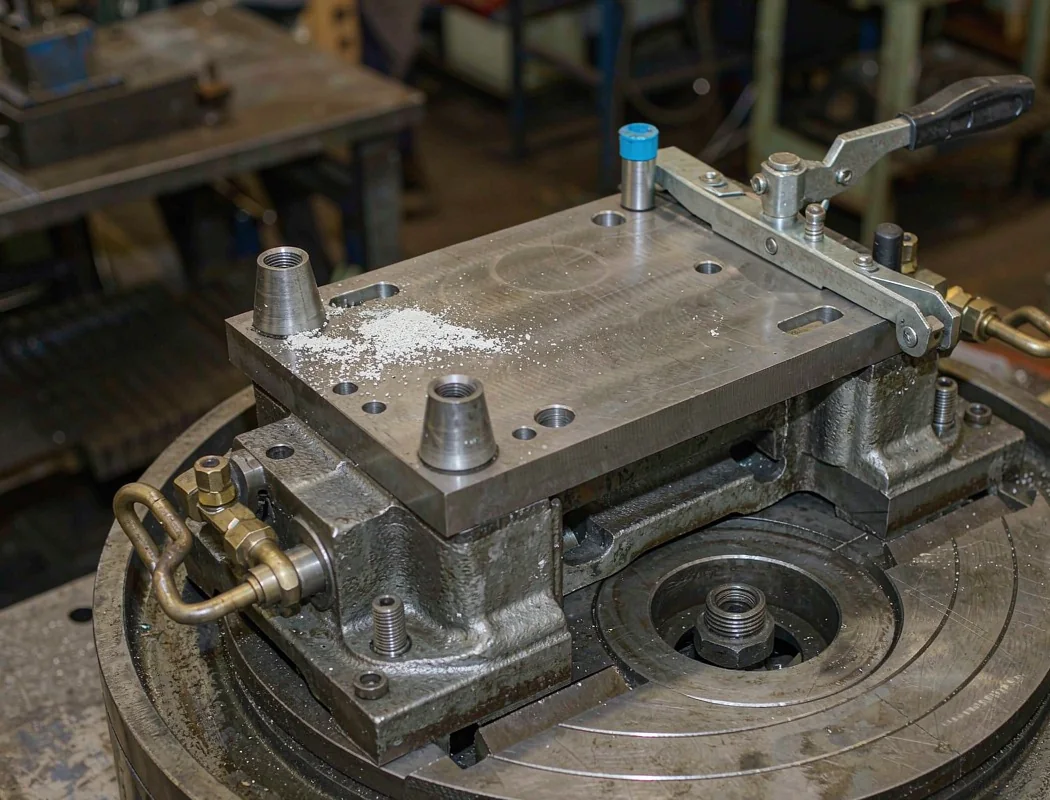
这条线的夹具是随转台一起打包的,定位靠一块光板和两个快速夹钳。听着能用,实际重复定位差到零点几毫米。机器人每次走同一条轨迹,工件每次偏一点,这一件磨多了、下一件没磨到,调机时挺好,连跑两个班就开始飘。
夹具不是把工件固定住就完事,它决定机器人路径有没有意义。定位基准可不可靠、压紧位置会不会挡住要磨的区域、粉尘会不会堆在定位面上、夹持力会不会把薄壁件夹变形——这几件事在方案评审时问一遍,能筛掉一半不靠谱的供应商。
这个逻辑跟搬运线上的定位工装是一回事。之前写过直角坐标机械手精度差 0.5mm,讲的就是把精度从设备挪到工装上,打磨线的道理一样,只是更狠——打磨有正压力,几十牛的力压下去,工件会动,工装也会变形。
第三个坑,节拍算的是纯打磨时间。
十二秒怎么来的?机械手走完一遍轨迹的时间。可一个循环里还有上下料、转台翻转、换砂带、吹粉尘、首件确认。这些辅助时间在方案里被一句「操作工配合完成」带过去了,落到现场全是停机等待。按行业参考值,打磨工位的辅助时间通常占总循环的三到五成,工件越复杂、换砂带越频繁,占比越高。按纯轨迹时间报产能,报价能便宜一大截,可这个便宜是拿客户的产能换的。
15 万改在哪:先补工艺,再补硬件
三个月后返工,客户又掏了 15 万左右。这笔钱花得不算冤,但本来不该花。改动的顺序值得说清楚,因为顺序错了钱就白花。
第一笔,夹具重做,占了将近一半。定位改成一面两销加气动压紧,定位面加吹气清屑,销子做成可换的。改完最直接的变化是同一个程序能连跑三个班不飘,换型从两个多小时压到二十来分钟——不是程序优化了,是工件每次都落到同一个位置,不用再一段段试。
第二笔,力控传感器换掉。原来那套没做防护,粉尘和水雾进去几个月读数就飘。省几万块买便宜件,最后换传感器加停产调试,花的钱比省的多。换的时候盯两条:防护等级 IP67 以上,安装位置避开电机和减速机的共振频段。
第三笔,才轮到参数。拿现场最差的毛坯重新标定一遍力控压力和进给,磨料按粗磨、精磨分两套参数存库,换型直接调用。这一步花的时间最多,钱最少。
改完的账,按这个案例的测算口径说:返修率从两成多降到个位数,一个班的产出回到设计产能的九成以上,多出来的 15 万分摊到一年多的人工和返修成本里能盖住(案例测算,行业参考值,非实测)。但这账有个前提——夹具和力控都改对了。只改一样,剩下的还是漏。
行业这头还在放量。国家统计局 10 月 19 日发布,前三季度工业机器人产量同比增长 29.1%,减速器增长 44.4%;国际机器人联合会 9 月 24 日发布的《2026 年世界机器人报告》,2025 年中国工业机器人安装量 35.4 万台,占全球约 59%,连续两年全球最大。量上得越快,这种「验收漂亮、量产翻车」的学费交得越多。
工信部 10 月 20 日在国新办发布会讲新一代智能制造,创新发展智能装备一条里重点提了智能机器人,要提升自适应加工和在线检测能力。方向没错,可落到一条线上,能不能自适应,靠的是夹具稳不稳、力控准不准、验收标准写没写清楚。
验收标准这一条,我现在的做法是逼客户写成可判断的数:毛刺残留高度、倒角宽度、表面粗糙度、关键尺寸保护范围、允许的砂纹方向、连续运行多少小时尺寸不漂、耗材更换频次、返修比例。写不进去的,我直接说这条线别做。
写在最后
这条线的问题,一句话能概括:把钱花在了看得见的地方,把风险留在了看不见的地方。
80 万的设备,决定成败的往往是那 15 万的夹具和标定。选型时多问三句——最差毛坯试过没有、夹具怎么定位、节拍含不含辅助时间——能省下的不止 15 万,还有三个月的产能。
打磨这条线之前写过一篇回本账,讲的是投入区间和回本周期,逻辑跟这篇接得上:回本周期的分母是产能,产能上不去,账怎么算都是假的。真要下决心上设备,先看客户最常问的三个问题那篇,把「能不能全自动」这件事想明白再签字。
觉得有用,关注我,下期讲打磨线的磨料和砂带怎么选——用错一种,前面所有标定全白做。 站点页脚有订阅入口,RSS 一订,更新自动推给你。
留言聊聊:你厂的打磨工位,验收标准写的是良率还是一个具体的数?换型一次要多久?
信息来源
- 国家统计局 2026 年前三季度国民经济运行情况新闻发布会(2026-10-19,新华社/中国青年网报道):工业机器人产量同比增长 29.1%、机器人减速器产量增长 44.4%——支撑「行业放量越快、选型学费交得越多」的背景论点
- 国际机器人联合会《2026 年世界机器人报告》(2026-09-24 法兰克福发布,新华社柏林报道):2025 年中国工业机器人安装量 35.4 万台、约占全球 59%、连续两年全球最大市场,预计到 2029 年年均增长 5%-10%——支撑行业增量判断
- 工业和信息化部总工程师王卫明 2026-10-20 国新办新闻发布会(中国新闻网报道):新一代智能制造四方面举措,含创新发展智能装备、提升智能机器人自适应加工与在线检测能力——支撑「政策指向自适应,落地靠夹具与力控」的论点
- 六轴本体 20-30 万、力控浮动主轴 8-15 万、3D 视觉 10-20 万、除尘与房体 8-15 万、双工位转台与夹具 5-10 万、集成调试 8-15 万,以及辅助时间占循环三到五成、防护等级 IP67、避开电机共振频段等,均为行业参考值与公开报价区间整理,非实测值
- 80 万投入、15 万改造、良率 97% 掉到 70%、换型两个多小时压到二十来分钟、返修率从两成多降到个位数,出自作者经手项目的脱敏案例测算,按材料、人工与返修工时口径估算,属案例数据而非统计口径