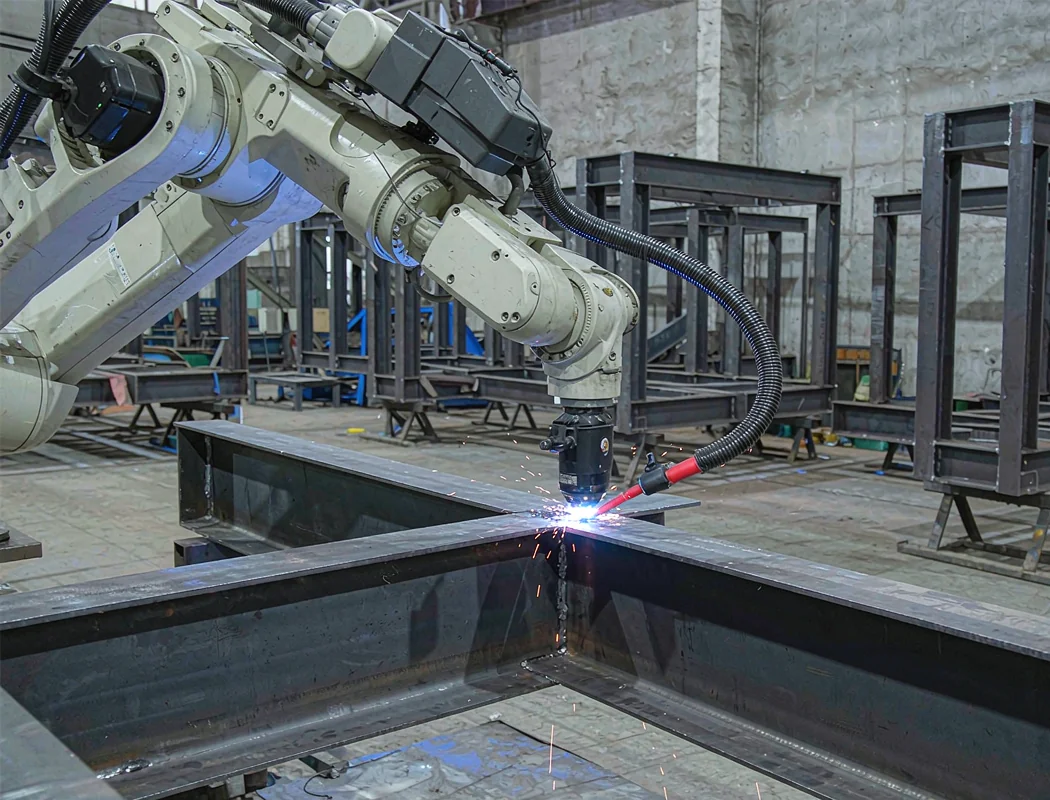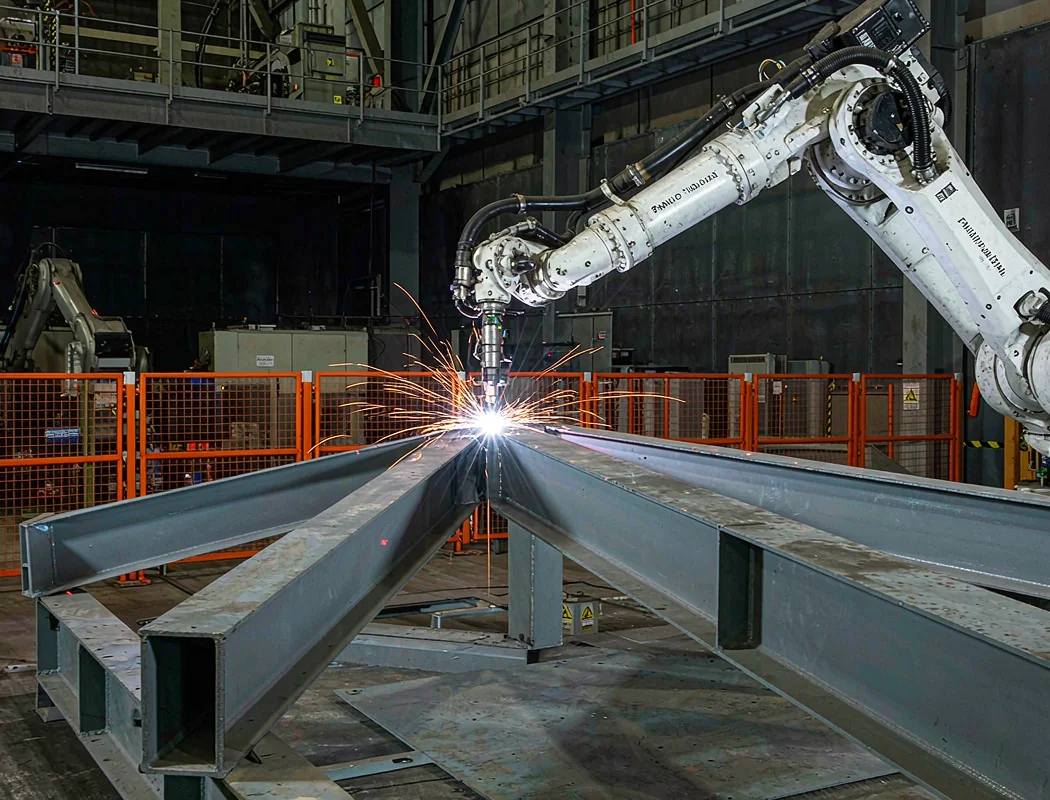
弧焊机器人 vs 老师傅,6 年成本账我算给你看
我干了 10 多年机器人集成,弧焊站装得比点焊还多。客户聊弧焊机器人,绕不开一句话:能不能替代老师傅?答案先放这儿:能。但多数人算账的方式是错的——只拿机器人报价去比焊工月薪,这账永远算不平。今天我把 6 年的成本账完整摊开,你对着自己车间套一遍。 老师傅这笔账,工资只是零头 先看行情。东吴证券的测算里写得很直白:焊工平均工资约 10 万元一年,焊工排在整个制造业最短缺的工种之列。这还只是发到卡里的钱。社保、公积金、加班费、培训摊销,再加一笔很多人不算的——流失重置成本,过完年老师傅不来了,重新招、重新带,产线空转。行业参考值,焊工的全口径综合成本普遍是月薪的 1.5 到 1.8 倍。10 万年薪,全口径奔着 15 到 18 万去。 我去年在一家做工程机械结构件的厂里见得最真切。长直焊缝为主,两班倒 6 个焊工,年年年后缺人,老板开到一万四一个月还是留不住。招不来人,订单堆在车间里,这才是逼他找我上机器人的真正原因——不是机器人便宜,是人对不上。 手工弧焊:高温、弧光、烟尘,年轻人不愿意干的岗位 还有一笔时间账。人工焊接一天 8 小时,真正烧弧的时间占比通常只有三成上下,剩下的大头在划线、组对、翻转工件、清渣敲药皮——这是行业参考值,你可以拿秒表去自己车间掐。弧光时间占比低,说明辅助环节吃掉了产能,也说明这里头藏着机器人的替代空间。 为什么多数人算不平这笔账 三个坑,一个比一个常见。 坑一:只比月薪,不比全口径。机器人报价是明码标价,人工成本是暗账,暗账不摊开,比出来的结论全是错的。 坑二:按手速比产能,不按弧光时间比。机器人不吃中午饭、不请假,有效作业时间能做到八成五以上(行业参考值),同样一条焊缝的有效产出根本不在一个量级。 坑三:不算质量账。手工焊的焊缝质量跟着师傅的状态走,早上和下午、月初和月底都不一样;机器人的起弧收弧、摆幅、线能量是参数固化的,一致性是系统属性。返修工时和探伤不合格的返工,都是钱。 ...